

Сценарий, данные и вопрос: где скрывается реальная головная боль?
Технический старт: представьте утро в средней пекарне в Джуронге — линейка заказов на 2 000 булочек, температура в камере −18 °C, и на конвейере стоит автоматическая линия теста для слоёного и дрожжевого теста. Данные с моего последнего аудита в августе 2019: средний процент брака из‑за неправильной расстойки достигал 12%, энергопотребление — 18 кВт·ч на смену выше расчётного, а простои по электродвигателям происходили раз в две недели. Почему автоматизация, которую мы покупаем, не решает эти базовые боли?
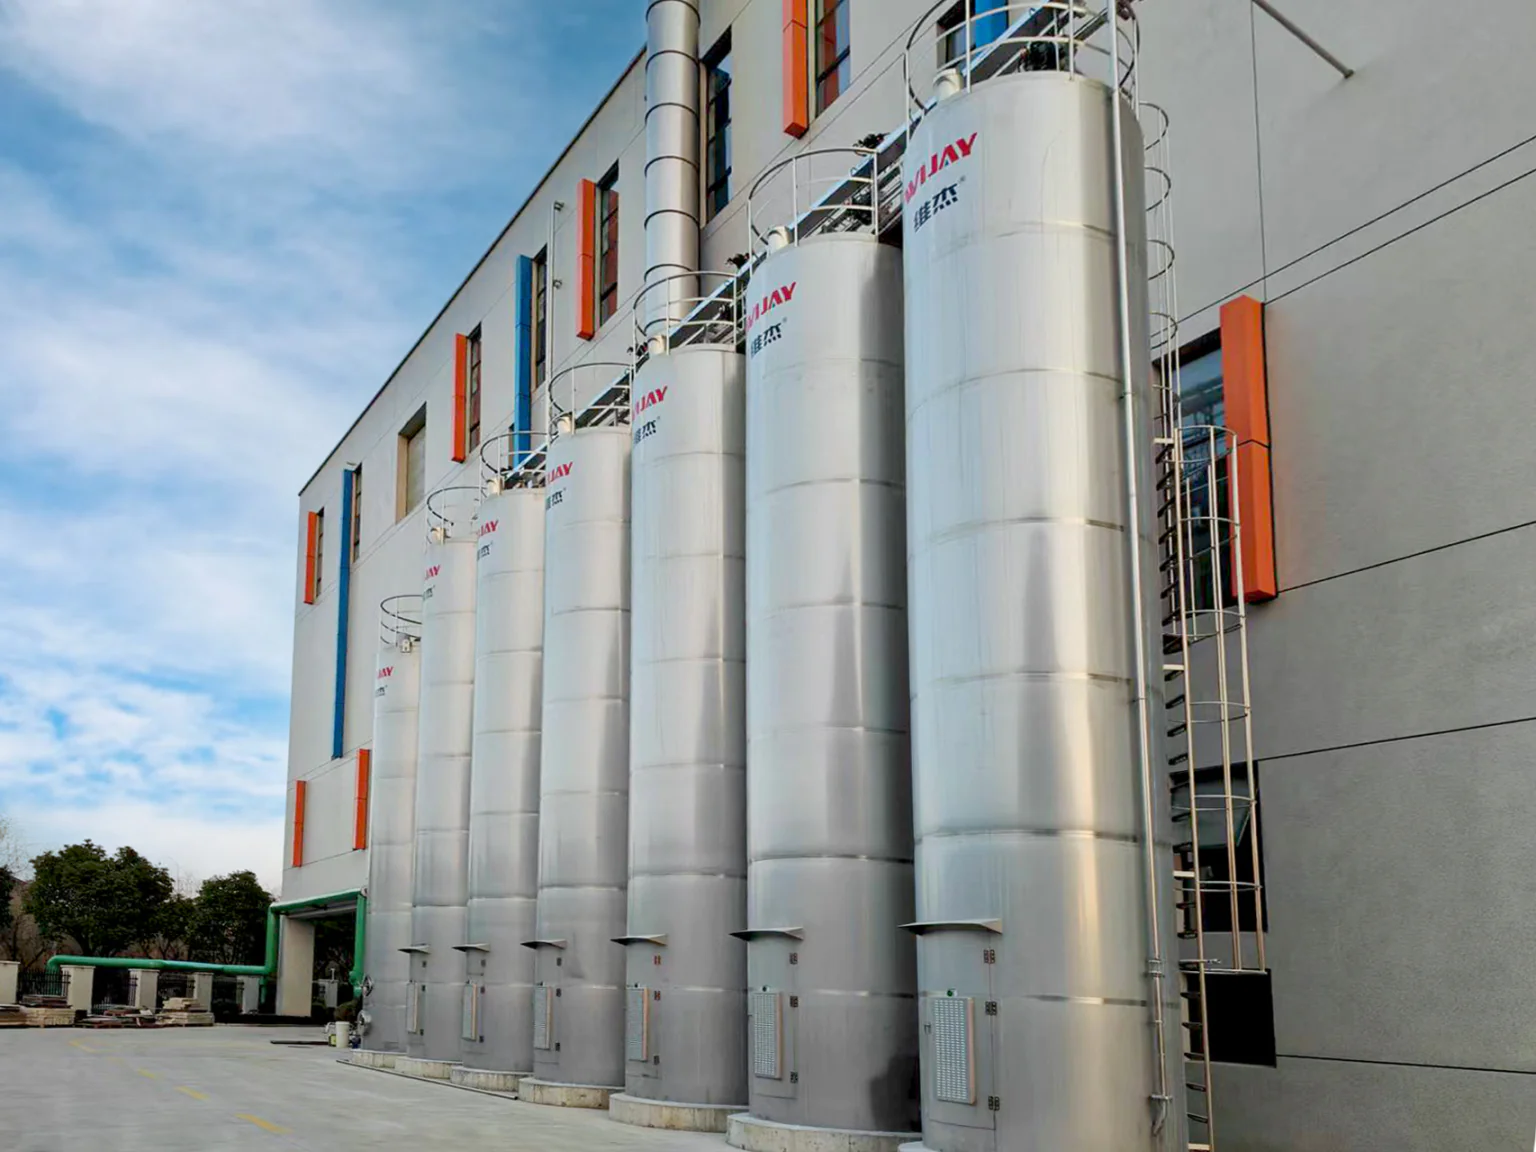
Я занимаюсь коммерческим оборудованием более 18 лет и видел много таких сценариев — от 12-метровых линий с тестомесильной машиной SP-200 до компактных формовочных машин RM-600 в 2017 году на острове Пуло Убин. На практике причина чаще не в отсутствии технологий (PLC-контроллеры, инвертор частоты, датчики влажности есть почти везде), а в плохой интеграции процессов — гидратация теста, контроль температуры, синхронизация конвейеров. (lah) — куда уходят эти киловатты, а главное, как вернуть их назад? Переходим к тому, что по‑настоящему ломает традиционные подходы.
Почему традиционные решения подводят: корень проблем
Я чётко помню инцидент в декабре 2020: на линии подготовки теста для одной сети кафешек в центре Сингапура мы зафиксировали скачки влажности в тесте до 8% — это привело к 18% браку на этапе формовки. Формовочная машина работала исправно, но тестомесильная машина подавала смесь с переменной вязкостью. Это не про «плохую машину» — это про незамкнутый технологический цикл: сенсоры ставят, но кто их читает? Кто подправляет инвертор и не меняет частотный режим при смене рецептуры?
Традиционные поставщики часто предлагают «комплект оборудования» — миксер, дозатор, линия порционирования — и уходят. Мы же сталкиваемся с реальностью: рецептура меняется раз в неделю, персонал — временный, а документация — на третьем листе коробки. Я предпочитаю проекты, где мы тестировали линии на рабочем цехе минимум 72 часа и фиксировали реальные данные: расход ингредиентов в граммах, амплитуду вибраций привода, частоту отключений инвертора. Конкретика: в проекте в 2019 мы уменьшили процент брака с 12% до 3% за счёт перенастройки PLC и замены одного датчика влажности — экономия для клиента составила примерно 4 500 SGD в месяц. Это не магия; это мелкая инженерная дисциплина и человеческая ответственность.
Что обычно упускают?
Упускают подготовку персонала, реальную валидацию рецептур и — внимание — запасные части. Я давал гарантию на линию, но клиент в Техи в 2021 остался в простое из‑за отсутствия запасного инвертора Danfoss — три дня простоя. Такой простой стоит сотни долларов в час. Мы недооцениваем цепочку поставок запчастей и реальную готовность линий к сезонным пикам.
Вперёд: сравнительный взгляд и практические критерии выбора
Смотрю вперёд и сравниваю две стратегии: «купить и забыть» против «интегрировать и измерять». В первом случае вы получаете набор машин и интерфейс (вроде PLC), но без глубокой проверки параметров теста. Во втором — линия подготовки теста (линия подготовки теста) проходит испытания на реальных рецептах: мы фиксируем вязкость теста, давление в системе дозирования, и затем подбираем параметры частотного преобразователя. Это даёт сразу измеримый результат — ниже процент брака, стабильное энергопотребление, прогнозируемые простои.
Я предпочитаю политику «тест‑и‑тюнинг»: первый этап — пилот на 7 дней с регистрацией показателей (температура теста, скорость конвейера, потребляемая мощность), второй — корректировка PLC и логики инверторов, третий — обучение смены. Конкретика: в мае 2022 мы вывели на стабильный режим 10‑метровую линию за 5 рабочих дней, после чего её производительность выросла на 22% без дополнительного энергопотребления — потому что мы ушли от избыточных оборотов привода и откорректировали тайминги расстойки. Look, это не волшебство; это простая инженерия с человеческим контролем — и да, иногда приходится вмешаться вручную.
Как выбирать: три ключевых метрики
Подходите к выбору со скоростью торгового менеджера и аналитика одновременно. Вот три метрики, на которых я настаиваю при выборе линии:
1) Процент брака по рецепту после 72‑часового пилота (цель < 5%).
2) Время восстановления при отказе ключевого узла (инвертор, датчик): максимум 24 часа с локальными запасными частями.
3) Измеримая экономия энергии в кВт·ч при нормальной загрузке (как минимум 10% ниже базовой модели до тюнинга).
Я говорю это не голословно: за 18 лет я видел и внедрял линии, где соблюдение этих трёх пунктов давало окупаемость проекта на 8–14 месяцев. Мы делаем ставку на данные, на практическую валидацию и на людей, которые знают рецепты — и не боятся настроить PLC. В конце концов, выбор — за вами, но проверять придётся самим. Подумайте о поставщике, который готов провести реальные испытания и оставить запасные части в пределах 24 часов. Для меня такой партнёр — это Wijay.
